

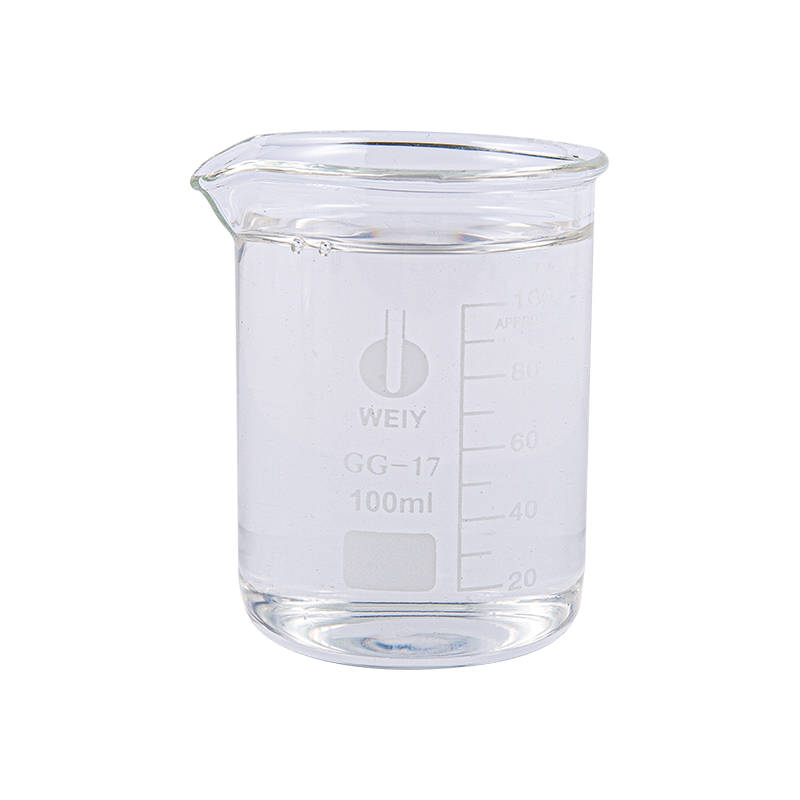
Natriumsilikat(HLNAL-1)
Cat:Natriumsilikatvæske
Natriumsilikat (natriumvandglas) model HLNAL-1, som følger den nationale standard GB/T4209-2008 flydende-1 mo...
See Details
Den CO2-hærdende natriumsilikatproces er en kemisk hærdningsmetode, hvor kuldioxidgas indføres i et natriumsilikatbindemiddelsystem. Gassen reagerer med den alkaliske silicatopløsning og omdanner den til et hurtigt silicagel-netværk, der låser aggregatpartikler på plads. Industrielle anlæg bruger teknikken i støbekerne- og formproduktion, dannelse af ildfaste komponenter og dannelse af kompositmaterialer, fordi de leverer hurtige cyklustider med enkelt udstyr og lavt energiforbrug.
I modsætning til lufttørring eller ovnehydrering er CO2-hærdning ikke afhængig af fordampning alene. Gassen deltager direkte i kemien, hvorfor komponenter kan nå håndteringsstyrke inden for sekunder eller minutter i stedet for timer. Denne artikel forklarer underliggende reaktioner, driftsparametre, der kontrollerer kvaliteten, det nødvendige udstyr og de praktiske foranstaltninger, der bruges til at fejlfinde en produktionslinje.
Natriumsilikat, ogsaa kendt som vandglas, forbliver flydende, indtil det enten mister vand eller reagerer med en sur art. CO2-hærdning anvender den anden vej. Når kuldioxid kommer i kontakt med den alkaliske overflade, danner det kulsyre, som neutraliserer natriumioner og sænker pH i bindemiddelfilmen. De opløselige silicattyper kondenserer derefter til en amorf silicagel.
Tre karakteristika adskiller CO2-ruten fra andre hærdningsmetoder:
Procesbrugere værdsætter disse funktioner, fordi de muliggør hurtig afformning, formstabile dele og kompatibilitet med grønne produktionsstandarder, der begrænser organiske opløsningsmidler. Samme kemi gælder, uanset om bindemidlet anvendes 2 procent i støbesand, 8 procent i et ildfast støbegods eller 15 procent i en kompositplade.
Den forenklede karbonatiseringsreaktion kan beskrives som natriumsilicat plus carbondioxid, der producerer silicagel plus natriumcarbonat. I et industrielt bindemiddel er kommercielt natriumsilicat udtrykt ved dets molære silica-til-alkali-forhold. Under gasning diffunderer CO2 gennem sand- eller fibermatrixen og opløses i vandfilmen omkring hvert korn.
CO2 opløses i den vandige fase og reagerer med vand og danner kulsyre. Syren forbruger gradvist den frie alkali, og pH-værdien af bindemiddelfilmen falder fra ca. 11 til 13 ned mod det neutrale område.
Når pH falder, polymeriserer de ioniserede silikattyper. Små oligomerer vokser til et tredimensionelt siloxan-netværk, der binder aggregatpartikler ved deres kontaktpunkter. Denne gel bærer oprindelige mekaniske styrke, den stadig indeholder en betydelig mængde vand.
Natriumioner kombineres med carbonat for at udfælde natriumcarbonat. En kontrol af mængden af karbonat bidrager til det stive netværk, men overdreven nedbør betyder overgasning. Gelen fortsætter med at hærde i 24 til 72 timer, mens den tørrer og fortættes.
Hver parameter flytter balancen mellem hurtig afformningsstyrke og langsigtet integritet. Tabellen nedenfor opsummerer de vigtigste variabler observeret i produktionsforsøg.
| Parameter | Typisk rækkevidde | Effekt når for lav | Effekt når for høj |
|---|---|---|---|
| CO2 koncentration | 90 til 100 procent | Langsom hærdning | Overflade carbonat skorpe |
| Gastryk | 0,1 til 0,4 MPa | Overfladisk gennemtrængning | Revner og kanalisering |
| Gasningstid | 5 til 60 sekunder | Blød kerne krop | Blomstring og skørhed |
| Bindemiddelindhold | 2 til 5 procent sand | Lav grøn styrke | Dårlig sammenklappelighed |
| Silikatmodul | 2,2 til 3,2 | Langsom reaktion, hygroskopisk hvile | Tyk gel, skøre led |
| Solid indhold | 35 til 48 procent | Overskydende vand, svag gel | Høj viskositet, dårlig blanding |
| Skimmeltemperatur | 15 til 35 C | Kondens på overfladen | Hurtig fordampning før reaktion |
Samspillet mellem pres og tid fortjener særlig opmærksomhed. En kort højtryksrensning kan blæse gas gennem den mest permeable zone og efterlade tætte sektioner uhærdede. Et lavere tryk med længere opholdstid giver en mere ensartet reaktionsfront. Støberioperatører kalibrerer normalt de to værdier mod en standard trækprøveprøve, før de starter og produktionsskift.
En produktionskørsel følger en gentagelig sekvens. De nøjagtige tider forskellige med delens geometri, men stadierne forbliver konstante.
Fuldstændig gelering stopper ikke ved afformningen. I praksis kan 24 timere kontrollere tørring hæve trækstyrken et godt stykke over værdien målt umiddelbart efter gasning.
Installationerne spænder fra en bærbar cylinder med en håndholdt diffuser til en fuldautomatisk gasstation med flowkontrol, tætningsplader og udsugningsventilation. Den mindste pålidelige opsætning omfatter fem komponenter.
Værktøjsdesign spiller en afgørende rolle. Ventilationerne skal fordele, så gasfronten bevæger sig ensartet gennem hver sektion af kernen. Store solide dele kræver yderligere udluftningsåbninger, mens tyndvæggede kerne har brug for begrænserpropper for at undgå bypass-flow. Fugtfælder og vandudskillere på gasledningen anbefales også, fordi flydende vand eller olie i gasstrømmen skaber svage zoner i gelen.
Startkarakteren afgør, hvor forudsigelig CO2-reaktionen vil være. Tre egenskaber betyder mest: det molære silica-til-alkali-forhold, tørstofindholdet og viskositetsprofilen. For en generel introduktion til materialefamilien kan læses henvise til denne oversigt over natriumsilikattyper og anvendelser .
For støbesandsbindemidler giver et modul mellem 2,2 og 3,0 en hurtig reaktion uden at gøre gelen sprød. Højere modulkvaliteter reagerer hurtigt, men producerer en, stiv film, der revner under afformningen. Grader med lavere modul hærder langsommere og efterlader en hygroskopisk rest, der fugter under opbevaring. Tørstofindhold, typisk i intervallet 35 til 48 procent, styrer, hvor meget vand karbonatreaktionen skal fortrænge; for meget vand forlænger gasningstiden og sænker den endelige styrke.
 Flydende natriumsilikat HLNAL-1 til støberisandbindere Denne flydende natriumsilikatkvalitet passerer til kontinuerlige sandlinjer ved at pumpe direkte ind i blanderen og undgå opløsningstrin. Dets modulområde og tørstofindhold stemmer overens med bindemidlets ydeevne, der er diskuteret her. Se produkt →
Planter kan vælge mellem flydende og pulverform. Flydende kvaliteter pumpes direkte ind i blanderen og kræver ingen opløsningstrin, hvilket passer til kontinuerlige sandlinjer. Pulverkvaliteter forenkler lageropbevaring og lader operatører forberede en løsning med et tilpasset solidt indhold på stedet.
 Pulveriseret natriumsilikat HLNAP-1 til brugerdefinerede løsninger Denne pulverform forenkler lageropbevaring og muliggør klargøring på stedet ved tilpasset hurtig indhold, hvilket giver fleksibilitet til planter, der foretrækker batchblanding og reduceret væskehåndteringsinfrastruktur. Se produkt →
Begge ruter bruges med succes; beslutningen følger normalt anlægshåndteringsinfrastruktur og lagerstrategi.
Processen passer bedre til specifikke nicher end organiske bindemiddelsystemer. Tabellen sammenligner dens praktiske profil uden henvisning til handelsnavne.
| Aspekt | Fordel | Begrænsning |
|---|---|---|
| Hærdningshastighed | Håndtering af styrke på få sekunder | Fuld styrke udvikler sig over dage |
| Emissioner | Ingen opløsningsmidler eller forbrændingsdampe | CO2-eksponeringsrisiko i lukkede rum |
| Omkostninger | Lav bindemiddeltilsætning og ingen varme | Gasforbrug tilføjer tilbagevendende omkostninger |
| Opbevaring | Bindemiddelopløsningen er stabil i måneder | Hærdede kerner absorberer fugt igen |
| Afformning | Hurtig cyklus forbedrer gennemløbet | Dårlig sammenklappelighed i tætte afstøbninger |
| Styrke | Høj varmestyrke til forme | Skør ved høje styrkeniveauer |
Fugtfølsomheden af den hærdede gel er den mest almindelige kilde til feltfejl. En kerne, der når fuld trækstyrke i tør luft, kan miste en betydelig del af den styrke efter en fugtig nat. At belægge kerneoverfladen med en fugtspærre eller justere silikatmodulet til en lidt højere værdi er den sædvanlige modforanstaltning.
Processen er ikke begrænset til sandstøbning. Dens kombination af uorganisk kemi, hurtig hærdning og brandmodstand åbner flere markerede.
Hver justeringer de samme variabler forskelligt. Et støberi ønsker 10 minutters håndteringsstyrke; en ildfast producent kan acceptere en længere gasningstid i bytte for en tættere gel; en kompositpanellinje har brug for ensartet gennemtrængning gennem et plantelegeme. Denne fleksibilitet er hovedårsagen til, at processen fortsætter med at dukke op i udviklingen af nye produkter.
Hvert metrisk ton tørt natriumsilikat kan potentielt fiksere en betydelig masse kuldioxid som natriumcarbonat og silicagel. Denne kulsyretilførselsvej er attraktiv for industrier under pres for at sænke deres nettoemissioner.
Tre miljømæssige fordele er almindelige rapporteret i tekniske undersøgelser:
Den praktiske kulstof balance af gaskilden. Brug af affalds-CO2 fra fermentering, ammoniakproduktion eller cementovne giver den største fodaftryksreduktion, fordi gassen ellers ville komme ud i atmosfæren. Operatører, der kan hente genvundet CO2 ved lavt tryk, kan kombinere procesøkonomi med en forsvarlig bæredygtighedshistorie.
Konsistent delkvalitet af overvågning af et lille sæt variabler på hvert skift: gastryk, gasningstid, sandtemperatur og bindemiddeltilsætningshastighed. En simpel træktest på standardiserede prøver udført i starten af hvert skift detekterer drift, før den danner skrot.
| Symptom | Sandsynlig årsag | Korrigerende håndtering |
|---|---|---|
| Blødt kernecenter | Gastryk for lav eller gasning for kort | Forøg dvæletiden og bekræft udluftningsmønsteret |
| Hvid overfladeaflejring | Overgasning danner natriumcarbonat | Reducer gasstrømmen og kontrollerer CO2-renheden |
| Revner ved afformning | Bindemiddelindhold for højt eller gel for skørt | Sænk bindemiddeltilsætning eller hæv modul |
| Lav styrke efter opbevaring | Fugtgenoptagelse af karbonat | Opbevar kernerne tørt og påfør fugemasse om nødvendigt |
| Inkonsekvent penetration | Uensartet sandtæthed eller blokerede ventilationsåbninger | Genopbyg komprimering og rengør udluftningshuller |
Registrer gastrykket og flowhastigheden for hver batch, mål pH-værdien af bindemiddelopløsningen ugentligt, og inspicér lagrede kerner for overfladefugt. I operationer, der kører mere end et skift, bør den første del af hvert skift være en testkupon, hvis hærdede styrke sammenlignes med skiftmålet. Denne praksis identificerer afdriftsparametre, før de påvirker produktionsstøbegods.
Selve gasningstrinnet varer typisk 5 til 60 sekunder afhængig af delstørrelse og gasflow. En kerne kan fjernes fra formen inden for et til to minutter, men silicagelen fortsætter med at hærde i 24 til 72 timer, mens resterende vand fordamper.
De fleste støberioperationer bruger et modul mellem 2,2 og 3,2. Et højere modul reagerer hurtigere, men giver en mere skør gel, mens et lavere modul hærder langsomt og kan efterlade fugttiltrækkende rester.
CO2 kan genereres på stedet ved hjælp af en gasgenerator eller genvindes fra industriaffaldsstrømme. Cylindre er den enkleste mulighed for små butikker, men opbevaring af bulkvæske bliver mere økonomisk ved højere forbrug.
Natriumcarbonat-biproduktet absorberer fugt, hvilket blødgør gel-netværket og reducerer bindingen mellem partikler. Tør opbevaring, overfladeforseglingsmidler eller et lidt højere silikatmodul hjælper med at begrænse effekten.
Silikatbundet sand kan genvindes mekanisk og blandes med frisk sand, men karbonatresten skal kontrolleres. En højere andel af genvundet sand kræver normalt justering af bindemiddeltilsætningen for at bevare styrken.
Den CO2-hærdede natriumsilikatproces belønner operatører, der respekterer dens kemi. Start med en natriumsilikatkvalitet, der er tilpasset applikationen, kalibrerer gasflow og tryk mod en standardprøve, og kontrollerer fugt på fabriksgulvet. Processen vil derefter levere den hastighed, omkostninger og miljømæssige fordele, der gør den til et attraktivt alternativ til organiske bindemiddelsystemer.
Metoden fortsætter med at udvide sig ud over støbesand, fordi enhver forbedring i gasfordeling og gelkontrol gør den mere pålidelige. Virksomheder, der vurderer processen, bør en lille parameterundersøgelse før fuld implementering, fordi lokalt sand, vandkvalitet og om luftfugtighed alle ændrer de optimale indstillinger. Med disciplineret kontrol tilbyder CO2-hærdningsruten en af de mest praktiske kombinationer af hurtig hærdning og kulstoffattig drift, der er tilgængelig i industriel materialebehandling.
Natriumsilikat (natriumvandglas) model HLNAL-1, som følger den nationale standard GB/T4209-2008 flydende-1 mo...
See Details
Natriumsilikat (natriumvandglas) model HLNAL-2, som følger den nationale standard GB/T4209-2008 flydende-2 model...
See Details
Natriumsilikat (natriumvandglas) model HLNAL-6, ud over den nationale standard GB/T4209-2008 standardproduktion ...
See Details
Flydende kaliumsilikat, model HLKL-2 (Modulus 2.7-3.0), kaliumsilikatopløsning har bedre udseende og gennemsigti...
See Details
Flydende kaliumsilikat, model HLKL-3 (Modulus 3.1-3.4), kaliumsilikatopløsning har bedre udseende og gennemsigti...
See Details
Flydende kaliumsilikat, model HLKL-5 (Modulus 4.8-5.0), dette produkt er et skræddersyet produkt med ultrahøjt m...
See Details
Produkter
Natriumsilikat Kaliumsilikat Lithiumsilikat Natriummethylsilicat Kaliummethylsilicat Silica Sol Uorganiske belægninger og bindemidler GulvsystemKontakt
Add:No. 7 Jiaye Road, Tongxiang City, Zhejiang-provinsen, Kina Phone:+86-15257095913 Tel: +86-0573-88980238 Mob: +86-0573-88980238 E-mail:[email protected]